
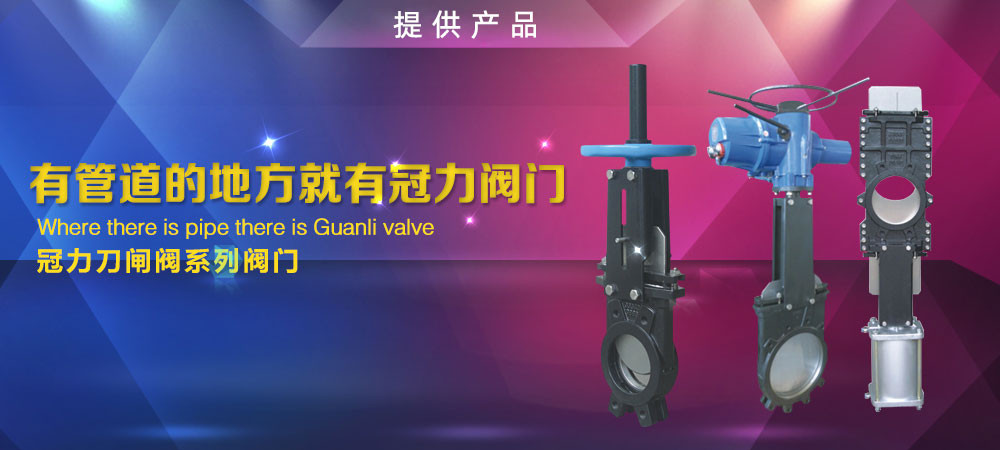
梅花型刀闸阀安装调试前需要确认管道内无压力、切断驱动电源/气源,避免误动作伤人。
一、安装前准备工作
1.核对阀门型号、通径、压力等级,确认与管路工况匹配。
2.清理阀门内腔、密封面及法兰面,严禁残留砂粒、焊渣等杂物。
3.检查闸板启闭灵活性,手动盘车全程无卡滞、无异常摩擦声。
4.确认介质流向标识与管路流向一致,阀体箭头指向介质来流方向。
5.提前预留驱动装置(电动/气动/链轮)的操作与维护空间。
二、现场安装操作步骤
1.阀门整体水平吊装,保证阀杆与管路垂直,严禁倾斜安装。
2.对齐两端管路法兰,在法兰间加装适配的密封垫片,避免偏压。
3.对角均匀拧紧所有连接螺栓,分2~3次逐步紧固,防止密封面压偏泄漏。
4.调整填料压盖松紧度,保证密封无渗漏,同时闸板全程启闭灵活。
5.电动/气动驱动装置严格按原厂线路图/气路图接线接管,做好接地防护。
6.安装完成后再次手动全行程盘车,确认闸板无卡阻、梅花瓣与密封面贴合均匀。
三、分类型调试方法
手动/链轮型调试
全关状态下确认闸板刃口贴合阀体密封面,无可见缝隙。
全开状态下闸板退出流道,通径无遮挡,流体阻力小。
反复启闭3~5次,记录操作力矩,全程无卡顿、无异常异响。
电动型调试
1.先切至手动模式,将闸板调整到中间半开位置。
2.接通电源,点动确认电机转向与闸板启闭方向一致。
3.进入行程设置模式,先设定全关位:闸板触底后回退1~2圈,保证密封压紧。
4.再设定全开位:闸板升到高位后预留5~10mm余量,避免顶坏阀杆。
5.设置好过力矩保护阈值,反复自动启闭3次,校验行程精度与限位触发可靠性。
气动型调试
1.接入额定气源压力(通常0.4~0.6MPa),排查气路无泄漏。
2.调整气缸两侧缓冲节流阀,使闸板启闭速度平缓,无撞击冲击。
3.校准电磁阀信号反馈,确认控制室与现场阀位显示同步。
4.反复通气启闭5次,检查梅花闸板剪切动作无卡涩,密封贴合均匀。
四、带负荷校验与收尾
1.缓慢升压至1.5倍公称压力,保压5分钟,两侧法兰、填料函无外泄漏。
2.通入工况介质,全关阀门,下游无可见滴漏,软密封实现零泄漏。
3.全开阀门,管路流量无明显衰减,无异常振动与噪音。
4.做好安装调试记录,在阀杆裸露部位加注耐腐润滑脂,做好防护。
以上是梅花型刀闸阀的安装和调试介绍,希望对大家有帮助。

 浙公网安备 33032402001912号